

परिचय
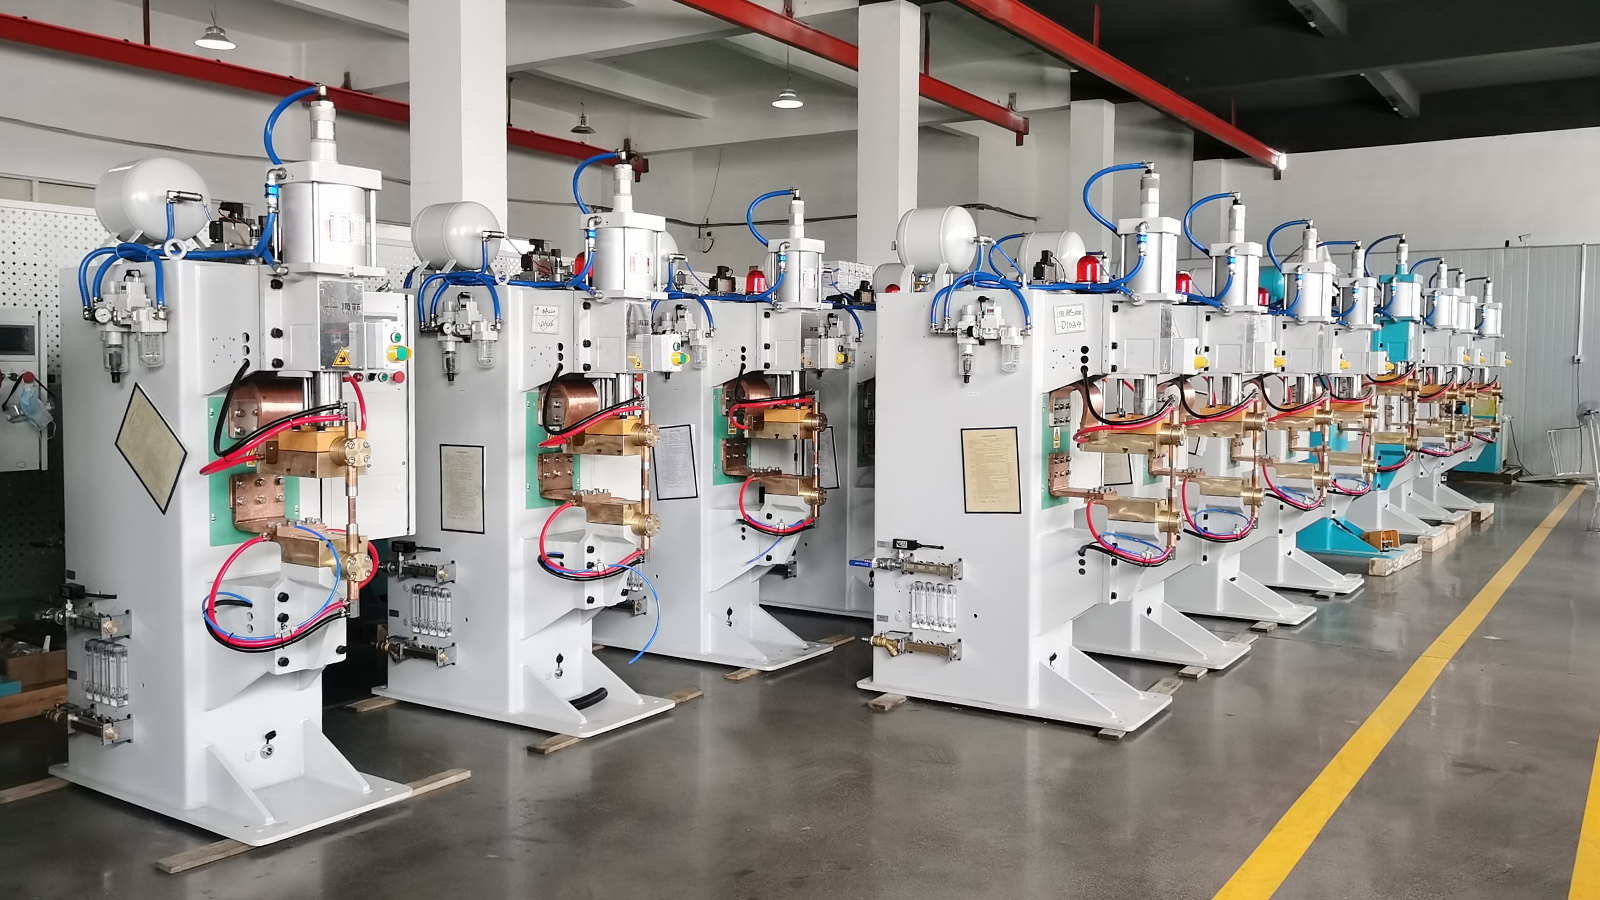
धातू प्रक्रिया क्षेत्रात,MFDC (मध्यम फ्रिक्वेन्सी डायरेक्ट करंट) स्पॉट वेल्डरत्यांच्या कार्यक्षम आणि अचूक वेल्डिंग कार्यक्षमतेमुळे विविध प्लेट वेल्डिंग ऑपरेशन्ससाठी मोठ्या प्रमाणावर वापरले जातात. तथापि, सराव मध्ये, प्लेट्सची जाडी हा प्रोजेक्शन वेल्डिंगच्या परिणामांवर परिणाम करणारा मुख्य घटक बनतो. हा लेख "प्लेटच्या जाडीमुळे प्रोजेक्शन वेल्डिंगवर परिणाम होतो का?MFDC स्पॉट वेल्डर?" त्याच्या प्रभावाच्या यंत्रणेचा शोध घेणे आणि संबंधित उपाय प्रदान करणे.
प्रोजेक्शन वेल्डिंगवर प्लेटच्या जाडीचे परिणाम
- उष्णता चालकता:जाड प्लेट्स योग्य वेल्डिंग तापमानापर्यंत पोहोचण्यासाठी अधिक वेल्डिंग उष्णता आवश्यक आहे. उष्णता अपुरी असल्यास, वेल्डिंग पॉइंट स्थानिक पातळीवर गरम होऊ शकतो, ज्यामुळे प्रोजेक्शन वेल्डिंग होते. याउलट, जास्त उष्णतेमुळे प्लेट ओव्हरहाटिंग आणि विकृत होणे यासारख्या समस्या उद्भवू शकतात.
- वेल्डिंग पॅरामीटर समायोजन:वेगवेगळ्या जाडीच्या प्लेट्ससाठी, वेल्डिंग करंट, वेल्डिंग वेळ आणि वेल्डिंग प्रेशर यासारखे वेल्डिंग पॅरामीटर्स अचूकपणे समायोजित करणे आवश्यक आहे. अयोग्य पॅरामीटर सेटिंग्ज थेट वेल्डिंगच्या गुणवत्तेवर परिणाम करेल आणि प्रोजेक्शन वेल्डिंगचा धोका वाढवेल.
- वर्तमान वितरण:जाड प्लेट्स वेल्डिंग करताना, वेल्डिंग पॉईंटवर विद्युत् प्रवाहाचे वितरण असमान असू शकते, ज्यामुळे स्थानिक हीटिंगचे प्रमाण बदलते आणि परिणामी प्रोजेक्शन वेल्डिंग होते.
- प्लेट विकृती:वेल्डिंग दरम्यान जाड प्लेट्स थर्मल इफेक्ट्ससाठी अधिक संवेदनाक्षम असतात, ज्यामुळे ते थर्मल विकृतीला बळी पडतात. प्लेट विकृती पुढे वेल्डिंग पॉइंट्सच्या निर्मितीवर परिणाम करते, प्रोजेक्शन वेल्डिंगची शक्यता वाढते.
उपाय
- वेल्डिंग पॅरामीटर्स ऑप्टिमाइझ करा:वेगवेगळ्या जाडीच्या प्लेट्ससाठी, प्रयोग आणि व्यावहारिक अनुभवाद्वारे वेल्डिंग पॅरामीटर्सचे इष्टतम संयोजन निश्चित करा. यामध्ये वेल्डिंग करंट, वेल्डिंग वेळ आणि वेल्डिंग प्रेशर समायोजित करणे समाविष्ट आहे जेणेकरून वेल्डिंग पॉइंट एकसमान गरम होईल आणि चांगले संलयन होईल.
- प्रगत उपकरणे वापरा:निवडाMFDC स्पॉट वेल्डरइंटेलिजेंट ऍडजस्टमेंट फंक्शन्ससह जे प्लेटच्या जाडीवर आधारित वेल्डिंग पॅरामीटर्स आपोआप समायोजित करू शकतात, मानवी त्रुटी कमी करू शकतात आणि वेल्डिंग गुणवत्ता सुधारू शकतात.
- कूलिंग उपाय वाढवा:वेल्डिंग दरम्यान, प्लेटचे तापमान कमी करण्यासाठी आणि थर्मल विरूपण आणि प्रोजेक्शन वेल्डिंग कमी करण्यासाठी शीतलक पाण्याचा प्रवाह वाढवणे आणि शीतकरण प्रणालीचे डिझाइन ऑप्टिमाइझ करणे यासारख्या योग्य थंड उपायांचा अवलंब करा.
- इलेक्ट्रोड डिझाइन आणि निवड:वेल्डिंग पॉइंटवर एकसमान गरम आणि चांगला संपर्क सुनिश्चित करण्यासाठी योग्य इलेक्ट्रोड आकार आणि आकार निवडा. इलेक्ट्रोड डिझाइन ऑप्टिमाइझ करणे, जसे की संपर्क क्षेत्र वाढवणे आणि वर्तमान वितरण सुधारणे, देखील वेल्डिंग गुणवत्ता सुधारण्यास मदत करते.
- प्री-दबाव आणि अंतर भरपाई:वेल्डिंग इलेक्ट्रोड आणि प्लेट यांच्यात पूर्ण संपर्क सुनिश्चित करण्यासाठी, संपर्क प्रतिरोधकता कमी करण्यासाठी वेल्डिंगपूर्वी दबाव उपचार करा. याव्यतिरिक्त, इलेक्ट्रोड आणि प्लेटमधील अंतर विचारात घ्या आणि वेल्डिंग पॉइंट गुणवत्ता सुनिश्चित करण्यासाठी वेल्डिंग पॅरामीटर्स समायोजित करून त्याची भरपाई करा.
- प्रशिक्षण आणि मार्गदर्शन:प्लेट जाडी आणि वेल्डिंग पॅरामीटर्समधील संबंधांबद्दलची समज सुधारण्यासाठी ऑपरेटरसाठी प्रशिक्षण आणि मार्गदर्शन मजबूत करा. व्यावसायिक प्रशिक्षणाद्वारे, ऑपरेटर वेगवेगळ्या जाडीच्या प्लेट्ससाठी वेल्डिंग तंत्रात प्रभुत्व मिळवू शकतात, ज्यामुळे प्रोजेक्शन वेल्डिंगची घटना कमी होते.
सारांश, प्लेट जाडी लक्षणीय सह प्रोजेक्शन वेल्डिंग प्रभावित करतेMFDC स्पॉट वेल्डर. वेल्डिंग पॅरामीटर्स ऑप्टिमाइझ करून, प्रगत उपकरणे वापरून, कूलिंग उपाय वाढवून, योग्य इलेक्ट्रोड्स निवडून, दबाव आणि अंतर भरपाई आणि प्रशिक्षण आणि मार्गदर्शन मजबूत करून, प्रोजेक्शन वेल्डिंगचा धोका प्रभावीपणे कमी केला जाऊ शकतो, वेल्डिंग गुणवत्ता आणि उत्पादन कार्यक्षमता सुधारते. मार्केटिंग प्रमोशन दरम्यान, ग्राहकांचे अधिक लक्ष आणि विश्वास आकर्षित करण्यासाठी या उपायांमुळे मिळणारे मूल्य आणि फायदे यावर जोर द्या.


